Um indicador, três números, um retrato real da eficiência da sua fábrica.
O OEE (Overall Equipment Effectiveness) é o indicador que mostra, em um único número, o quanto um equipamento realmente produz em relação ao seu potencial máximo.
Ele combina três variáveis: disponibilidade, performance e qualidade, e por isso funciona como um raio-x da operação, mostrando não só que existe perda, mas onde ela está.
Para quem cuida de manutenção industrial e busca ganhos reais de produtividade industrial, essa é a diferença entre apagar incêndio e agir na causa.
Um OEE baixo pode resultar de uma parada não planejada, de uma máquina operando abaixo da velocidade esperada ou de peças fora da especificação.
Por isso, o número só serve para alguma coisa quando você o abre em três. Esse raciocínio se conecta a outro conceito importante para a confiabilidade industrial, abordado em Manutenibilidade e disponibilidade operacional na indústria.
O que é OEE?
Conceito.
O OEE mede a eficiência real de um ativo produtivo, comparando quanto ele realmente entregou com o que entregaria em condições ideais, sem paradas, na velocidade de projeto e com 100% de peças boas.
O resultado aparece como percentual: quanto mais próximo de 100%, menor a perda.
Ele não substitui outros indicadores de manutenção, como MTBF (tempo médio entre falhas) e MTTR (tempo médio de reparo), e sim os complementa.
Enquanto MTBF e MTTR falam sobre confiabilidade e velocidade de resposta, o indicador OEE conecta esses dados à produtividade real da linha.
Origem do indicador.
O conceito nasceu no Japão, dentro do TPM (Total Productive Maintenance), metodologia que ganhou força nas décadas de 1950 e 1960 em fábricas que buscavam eliminar perdas sem depender de novos investimentos em máquinas.
O engenheiro Seiichi Nakajima teve papel central nesse movimento.
Décadas depois, o indicador ganhou status normativo internacional.
A ISO 22400 especifica uma estrutura neutra de indústria para definir e usar indicadores de desempenho na gestão de operações de manufatura, o que deu ao OEE uma definição padronizada, usada por fábricas em qualquer país.
Publicada em 2014, a norma foi reconfirmada em 2025 e segue vigente.
Essa padronização contribui para o uso consistente do OEE em diferentes contextos industriais, incluindo programas de Lean Manufacturing e iniciativas de Indústria 4.0. Quando a métrica é a mesma para todos, comparar resultados entre turnos, linhas e plantas deixa de ser adivinhação.
Como calcular o OEE?
O cálculo parte da multiplicação de três índices.
Cada um isola um tipo de perda diferente, o que ajuda a equipe a agir no ponto certo em vez de tentar resolver tudo de uma vez.
Entender como calcular OEE é o primeiro passo; saber como melhorar o OEE depois, com manutenção preventiva e preditiva bem planejadas, é o que transforma o número em resultado.
Disponibilidade.
Quanto tempo a máquina realmente rodou, comparado ao tempo em que ela deveria estar de pé produzindo? É isso que a disponibilidade mede.
Paradas não planejadas, quebras e trocas de ferramenta arrastadas derrubam o número rápido.
E aqui vale uma observação prática: quanto mais ágil for o retorno do ativo depois de uma falha, menor a mordida na disponibilidade.
Performance.
A performance compara a velocidade real com a velocidade de projeto. Parece simples, mas é onde mora a perda invisível.
Pequenas paradas, desgaste em componentes rotativos, ajustes mal calibrados: nada disso apaga a luz da máquina, e mesmo assim tudo isso a faz produzir menos do que poderia.
Qualidade.
Do total que saiu da linha, quanto foi peça boa? Esse é o terceiro índice.
Retrabalho, refugo e ajuste fora de especificação corroem a qualidade, mesmo quando a máquina rodou o tempo inteiro, na velocidade certa. Máquina ocupada não é o mesmo que máquina produtiva.
Fórmula do OEE.
OEE = Disponibilidade × Performance × Qualidade
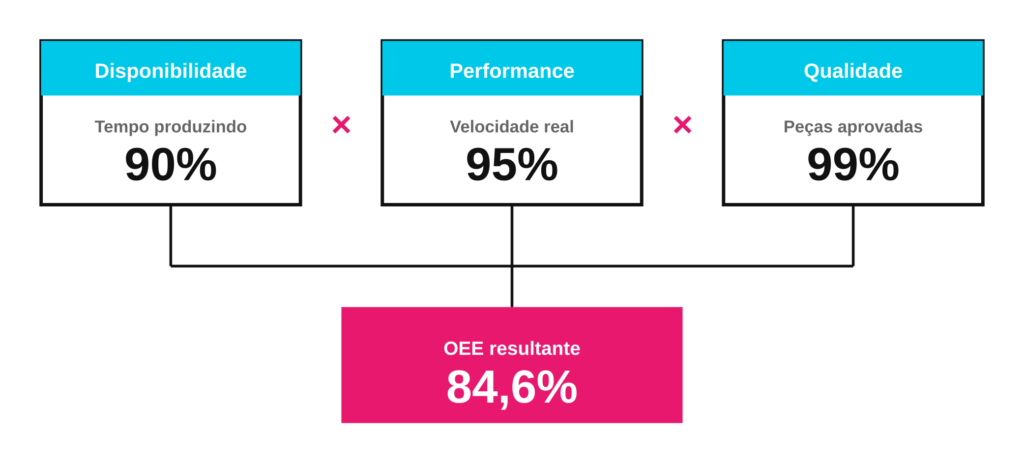
Um exemplo prático: se a disponibilidade for de 90%, a performance de 95% e a qualidade de 99%, o OEE resultante fica em torno de 84,6%.
Repare que cada índice individualmente parece bom, mas a multiplicação revela uma perda combinada que nenhum dos três números sozinho mostraria.
É esse efeito cascata que faz do OEE uma ferramenta de diagnóstico mais honesta do que olhar cada indicador isoladamente.
Quais fatores reduzem o OEE?
Entre os fatores que podem reduzir o OEE, destacam-se:
Paradas não planejadas
É o vilão mais óbvio.
Quebra inesperada, falta de peça de reposição, falha no rolamento ou em um componente de transmissão: tudo isso derruba a disponibilidade na hora.
Uma parada não planejada tende a gerar custos maiores do que uma intervenção programada.
Baixa velocidade de produção.
Aqui a perda é traiçoeira, porque a máquina continua ligada. Vibração excessiva, desalinhamento de eixos ou lubrificação inadequada reduzem a performance sem gerar uma parada completa.
Um eixo desalinhado pode não provocar uma parada imediata, mas tende a aumentar o desgaste e comprometer a eficiência do sistema ao longo do tempo.
Retrabalho.
Peça que sai fora de especificação vira retrabalho ou vai para o descarte.
Nos dois casos, você gastou tempo de máquina, matéria-prima e mão de obra para não entregar nada aproveitável. O índice de qualidade sente na hora.
Falhas mecânicas.
Rolamento desgastado, acoplamento mal dimensionado, correia fora de tensão.
São causas frequentes de falha em equipamentos rotativos e têm um agravante: como sustentam o movimento da máquina, quando apresentam falhas, podem comprometer um ou mais pilares do OEE, especialmente disponibilidade e performance.
Como aumentar o OEE?
Manutenção preditiva.
Adotar uma abordagem preditiva pode reduzir paradas não planejadas ao permitir que determinadas anomalias sejam identificadas antes da falha.
Para entender como essa estratégia funciona na prática, vale a leitura de:
Aprenda o que é manutenção preditiva e para que ela serve.
Monitoramento de condição.
Acompanhar continuamente variáveis como vibração, temperatura e ruído permite identificar desgaste antes que ele vire quebra.
A Análise de vibração na manutenção preditiva: conheça melhor esse serviço é uma das técnicas mais usadas para monitorar máquinas rotativas com precisão.
Rolamentos de qualidade.
Parece detalhe, mas não é. O rolamento certo influencia diretamente a disponibilidade e a performance.
Peça fora de especificação, ou de procedência duvidosa, falha antes da hora e gera parada que dava para evitar.
Lubrificação adequada.
Falhas prematuras em componentes rotativos podem estar relacionadas à lubrificação inadequada, seja por excesso, falta ou uso de um produto incompatível com a aplicação.
Um plano de lubrificação bem definido, com o lubrificante certo no intervalo certo, prolonga a vida útil dos ativos e segura o ganho de OEE conquistado com as outras ações.
Como a Encopel ajuda a melhorar o OEE?
A Encopel atua como distribuidora autorizada de marcas como SKF, TIMKEN, NTN, INA e FAG, entre outras, o que garante à indústria acesso a peças originais para cada aplicação, sem depender de um único fornecedor.
Um caso real ilustra bem o impacto na disponibilidade: um cliente do segmento de mineração relatou, nos casos de sucesso publicados pela própria Encopel, uma redução de 52% nos níveis de inventário de rolamentos e acessórios após a implantação de uma loja In Company.
O resultado prático foi maior disponibilidade de itens para manutenção e menos paradas por falta de peças.
Rolamentos industriais.
O portfólio de Rolamentos de esfera cobre aplicações com diferentes exigências de carga e velocidade, o que permite escolher o item certo para cada ponto da linha de produção, em vez de adotar uma solução genérica.
Ferramentas de monitoramento.
As Ferramentas de monitoramento da Encopel apoiam a manutenção preditiva ao permitir o acompanhamento das condições básicas do equipamento, o que ajuda a antecipar falhas antes que elas afetem disponibilidade e performance.
Transmissão de potência
Componentes de transmissão de potência bem dimensionados e alinhados reduzem vibração e desgaste prematuro, dois fatores que corroem performance e disponibilidade ao mesmo tempo.
Para times que precisam se aprofundar na aplicação correta de rolamentos e ferramentas, a Encopel também oferece um programa de Capacitação Técnica, com treinamento prático voltado à equipe de manutenção do cliente.
Quer identificar onde seu equipamento está perdendo eficiência?
Conheça os Produtos Industriais da Encopel e fale com o time técnico para uma avaliação da sua operação.
Para entender melhor quem está por trás dessas soluções, veja também a página Sobre Nós da Encopel.
Perguntas frequentes sobre OEE
O que é OEE?
OEE é a sigla para Overall Equipment Effectiveness, ou eficiência global dos equipamentos. É um indicador que mede, em percentual, o quanto um equipamento produz em relação ao seu potencial máximo, considerando disponibilidade, performance e qualidade.
O que é OEE na produção?
Na produção, o OEE funciona como um diagnóstico contínuo da linha. Ele mostra se as perdas vêm de paradas, de velocidade reduzida ou de peças fora de especificação, permitindo que a equipe direcione esforços para a causa real, não apenas para o sintoma.
O que significa OEE?
OEE significa Eficiência Global dos Equipamentos. O termo resume, em um único percentual, o desempenho de um ativo produtivo frente ao seu potencial teórico, considerando tempo de operação, velocidade e a qualidade do que a linha realmente produziu.
O que é OEE na indústria?
Na indústria, gestores usam o OEE para comparar equipamentos, linhas e até plantas diferentes com um critério comum. Isso ajuda a priorizar investimentos em manutenção e a justificar, com dados, decisões sobre troca de peças ou revisão de processos.


